112G 高速背板线束微小焊点,AI 算力集群容易被忽略的隐性失效根源
在 AI 大模型训练集群的量产与可靠性测试阶段,经常遇到一类偶发故障:服务器长时间高负载运行,随机出现链路误码、训练任务中断。排查 GPU、PCB 等核心器件无异常,最终定位到高速背板线束的微小激光焊点。AOI 外观检测、金相抽样全部合格,却依然出现整机失效。本文从工艺难点、传统检测短板、同轴多光谱焊中检测方案与实测案例,探讨 112G 高速线束焊点隐性缺陷的检测思路。
一、112G 高速互连场景,微小焊点为什么会引发整机故障
当前 AI 算力服务器普遍采用 112G 高速背板互连架构,信号带宽大幅提升,信号容错余量被压缩至极低。高速背板线束采用铜 - 铜激光点焊工艺,铜材料激光反射率高、导热快,工艺窗口本身很窄。量产过程中激光器功率漂移、母材表面氧化、工装离焦偏移等微小扰动,极易产生虚焊、浅焊等内部隐性焊接缺陷。
这类缺陷极具迷惑性:焊点外观成型良好,常温静态导通测试指标全部正常。但服务器高负载持续升温后,焊点内部熔合界面状态改变,接触电阻发生漂移,直接导致高速通信链路丢包、带宽下降。故障属于离散偶发,复现难度高。一旦批量出货,不仅造成算力业务中断,整机厂商还要承担高额拆解维修甚至批量召回风险。
二、传统质控方案存在检测盲区
行业常规质控组合为 AOI 视觉检测 + 金相切片抽样,在 112G 高速线束焊点场景存在明显局限。
- AOI 视觉检测:仅能识别焊穿、严重焊偏、大面积飞溅等表面缺陷,焊点内部未熔合、气孔、虚焊等隐藏缺陷无法识别,存在大量漏检。
- 金相切片检测:是判定熔深的行业基准,但属于破坏性试验,成本高、检测周期长,多用于工艺开发标定。抽样模式无法实现全检,离散出现的隐性缺陷很难被捕捉。
三、同轴多光谱焊中检测:捕捉毫秒级点焊瞬态信号
激光点焊瞬间,熔池会释放热辐射、等离子光、激光反射三类光学信号。焊接工艺稳定时,三路信号的波形、幅值保持固定特征;一旦出现浅焊、虚焊、功率衰减、离焦漂移、焊穿等缺陷,信号波形会产生可复现的特征变化。
昇旭光电自研 WQA 激光焊接缺陷在线检测系统,基于同轴多光谱传感技术,专门适配高速背板线束激光点焊场景。传感器同轴接入激光光路,采集 400-1800nm全光谱信号,采样频率 200~800kHz,实时采集毫秒级点焊过程状态。配套高精度智能判定算法,区分短期工艺扰动与真实焊接缺陷,焊接同步输出 OK/NG 结果,检测准确率 99.8% 以上,过杀率<0.2%。
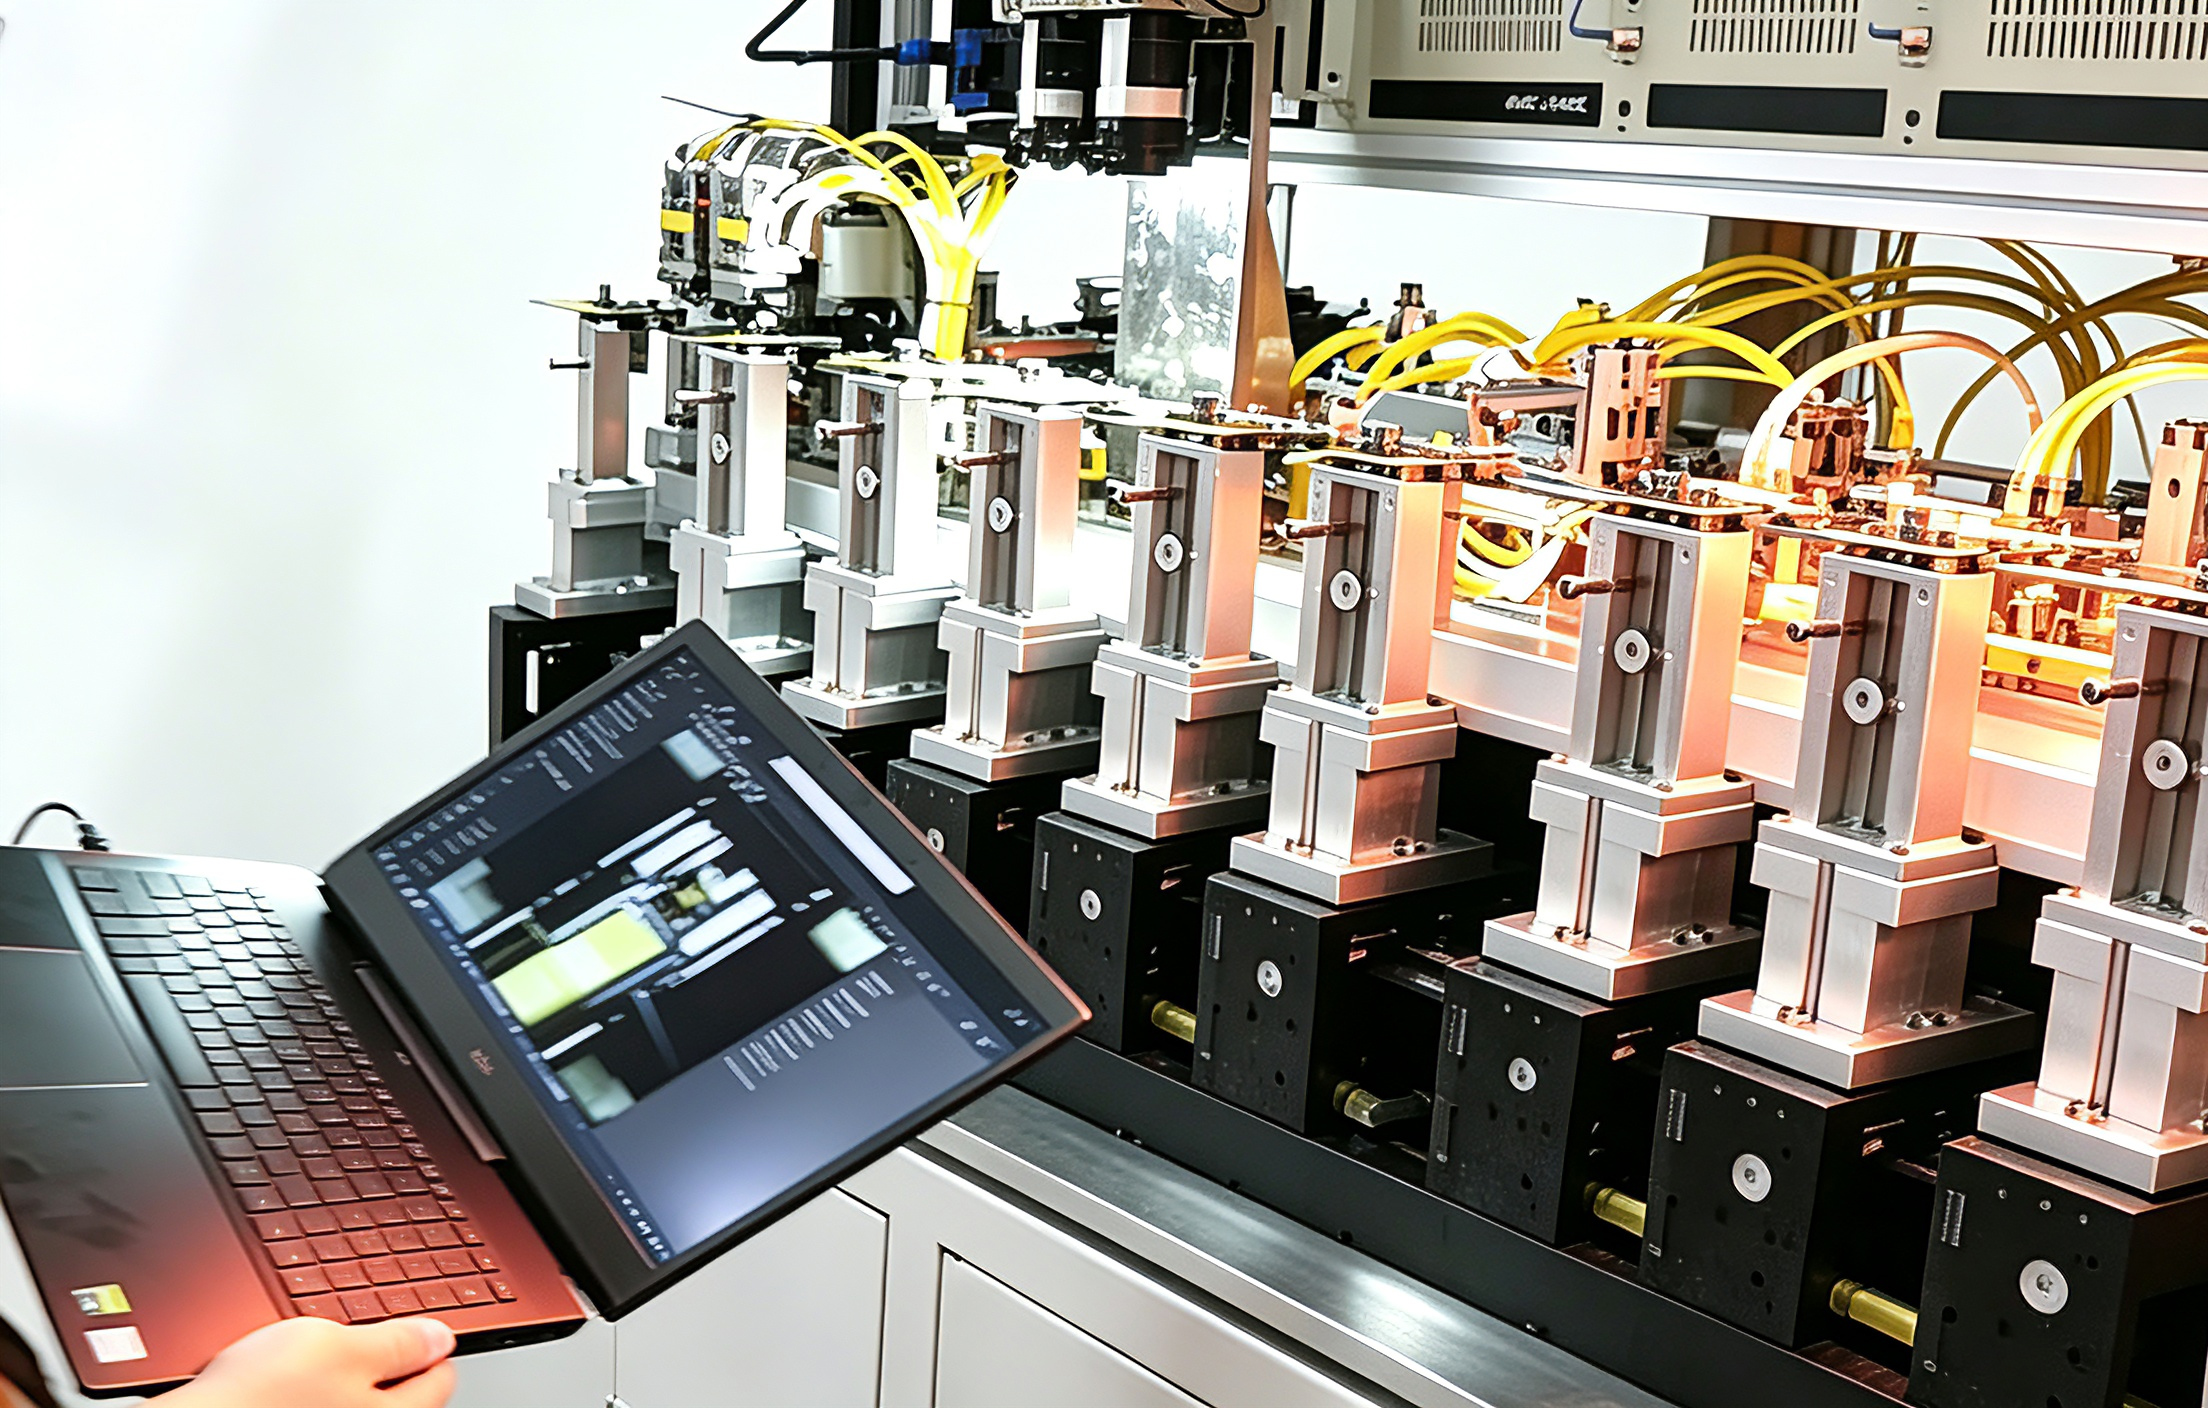
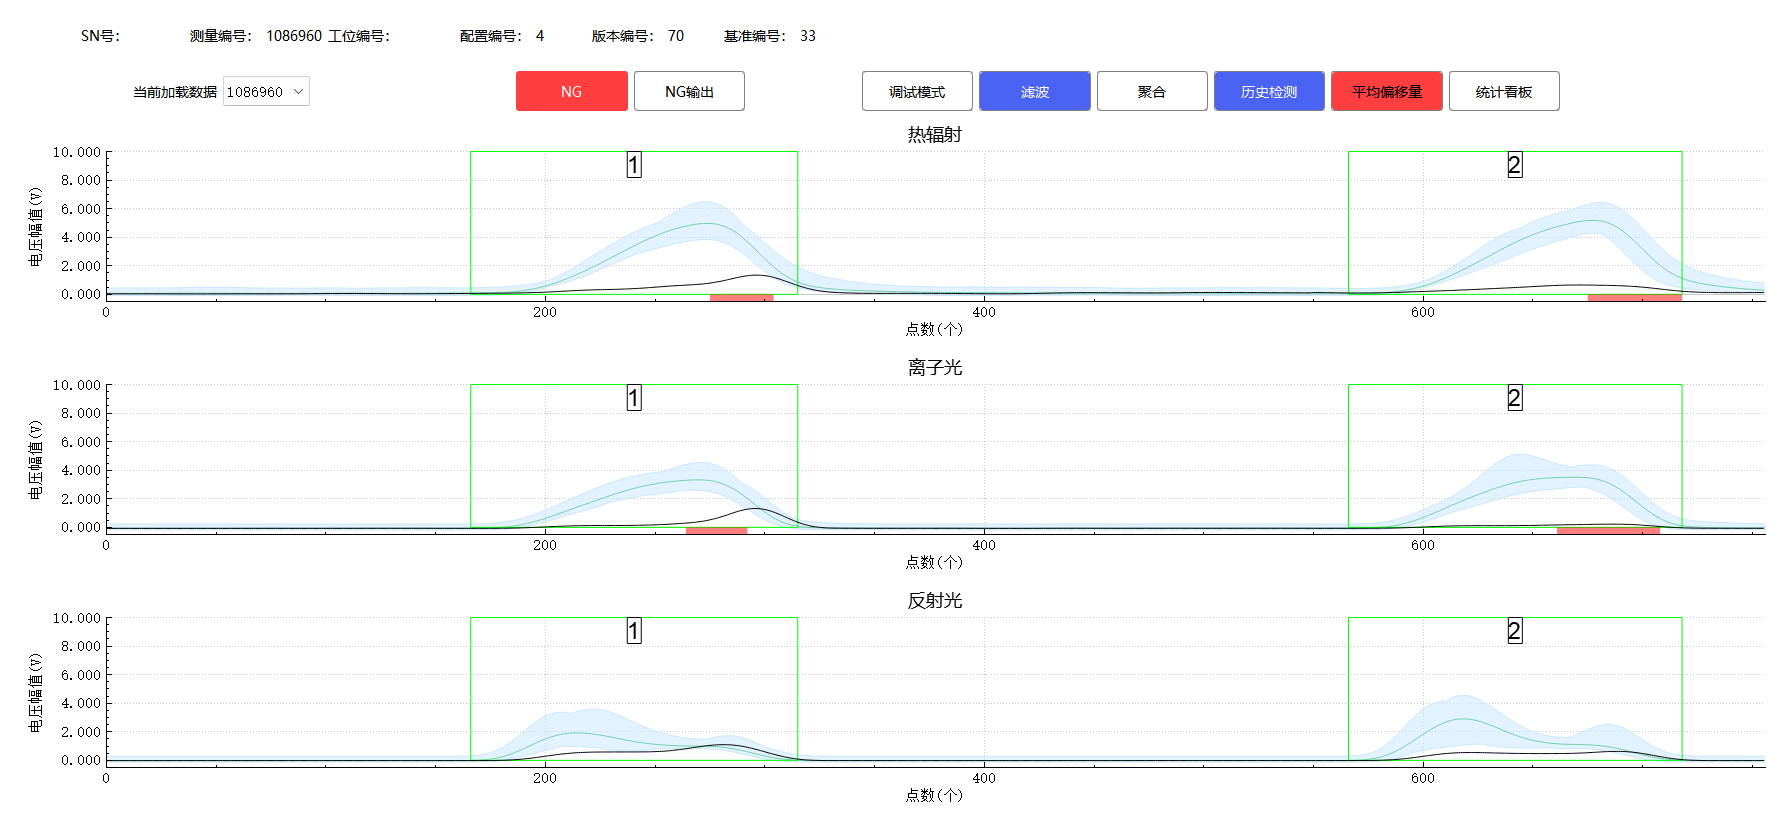
四、工程案例:昇旭光电WQA 焊中检测系统 + AOI 联动质控
本方案采用焊中在线监测搭配焊后 AOI 视觉的多级检测架构。
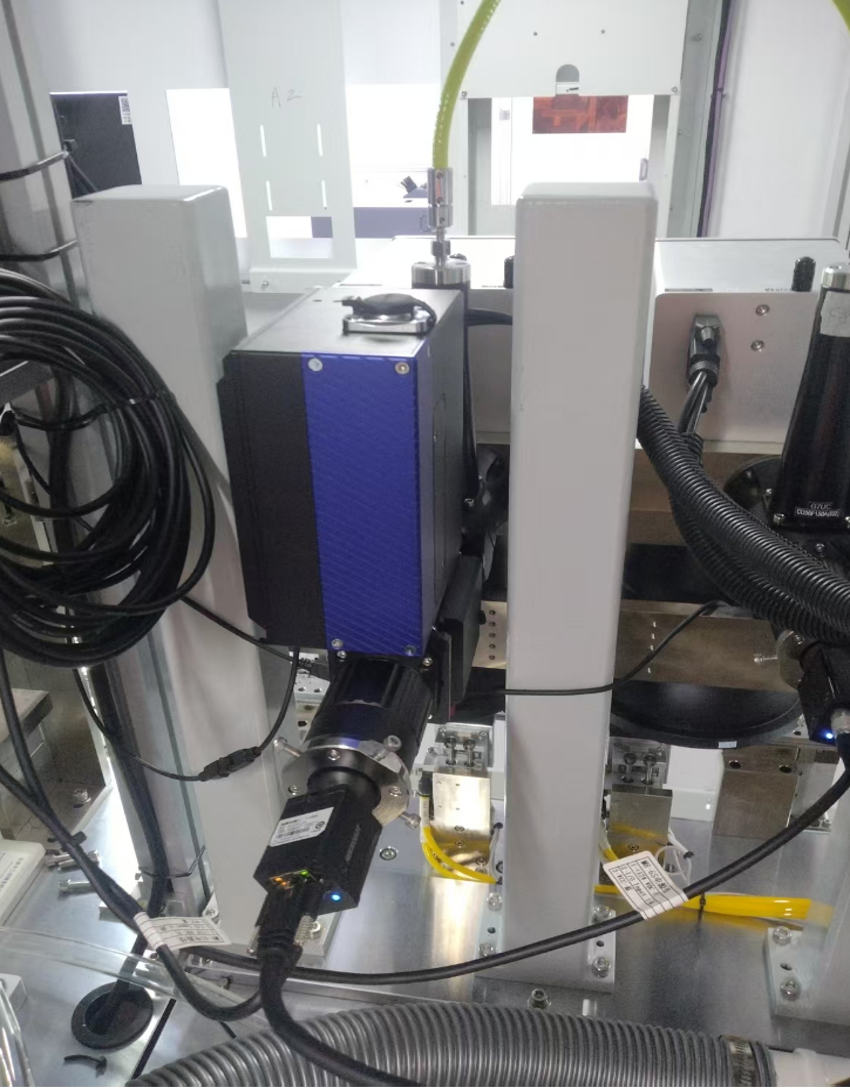
- WQA 焊中检测系统:在焊接过程实时监测熔池光学信号,识别虚焊、浅焊等外观不可见内部缺陷;
- AOI 视觉复检:焊点成型后做图像识别,检出未焊、断焊等表面缺陷,并自动归档缺陷图片;
- 数据链路:焊中波形数据、焊点图像绑定产品 SN 码存储,实现全流程质量追溯,便于工艺复盘。
实测典型缺陷:
- 虚焊:离子光、热辐射信号饱和超标,反射光偏弱;焊点缩颈造成内部熔合不足,高温工况下接触不稳定。
- 浅焊:三路光信号低于阈值区间,可见光、热辐射信号同步下移;激光能量不足,焊点熔深不够。
- 焊偏:焊点位置偏移,有效熔合区域不足,三路光信号超出选区阈值。
- 未出光:收到焊接启停指令,但无有效光学信号波动,工件未形成有效焊点。
- 炸焊:离子光、热辐射信号局部超限;工件表面异物气化,熔池形成炸点,伴随虚焊风险。
五、总结
AI 算力集群的整机可靠性,取决于每一颗微小焊点的长期稳定性。金相切片适合工艺标定,AOI 负责外观筛查,焊中在线检测填补了焊接瞬态过程全检的空白。多级检测方案相互互补,是 112G 高速背板线束满足算力服务器高可靠性量产要求的质控路径。
昇旭光电 WQA 焊中检测系统,面向高速连接器、背板线束微小激光点焊场景,提供硬件‑算法一体化在线检测解决方案。

有“AI”的1024 = 2048,欢迎大家加入2048 AI社区
更多推荐
 0
 0
- 0


 已为社区贡献1条内容

所有评论(0)